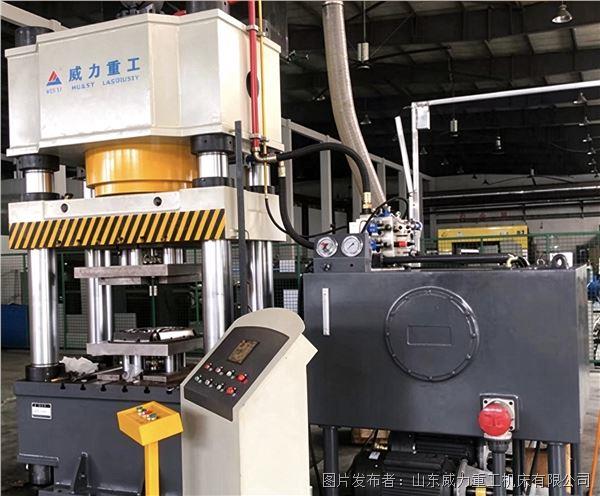
在有色金属锻件加工行业,氧化脱碳一直是影响成品品质的常见难题。传统热锻工艺需要将金属坯料加热至很高温度,坯料长时间暴露在空气当中,表层金属和氧气发生反应形成氧化皮,钢材或者铝合金坯料内部的碳元素也会向外流失,造成工件表层组织疏松、硬度下降,后续还要投入大量人力进行打磨、抛丸处理,不仅增加生产所带来的成本,还有可能会出现尺寸偏差,严重时直接造成锻件报废。金属毛坯温挤压成型液压机配套温挤压工艺,能够有效缓解这一问题,被大范围的使用在新能源配件、汽车轻量化铝件、铜合金精密锻件的批量生产,很多加工厂在升级锻造生产线时,都会优先选用这套成型设备。
温挤压和传统热锻的核心区别,首先体现在坯料加热温度的控制上。热锻的加热温度通常接近金属的再结晶温度上限,坯料温度高、保温时间长,氧化反应的速率会大幅度的提高。而温挤压工艺的加热区间设置在冷挤压与热锻两者之间,坯料只加热到合适的中温区间,这个温度既能够更好的降低金属的变形抗力,让坯料更容易充满模具型腔,减少成型所需压力,又不会给氧化反应提供充足的反应条件。金属毛坯温挤压成型液压机可以精准控制挤压速度、保压时间,坯料从加热炉取出到送入模具、完成挤压成型的整一个流程耗时很短,坯料在高温空气里暴露的时间被极大压缩,从源头减少了氧化反应发生的机会。
其次,模具封闭成型的结构特点,也是降低氧化脱碳的关键。温挤压成型依靠模具型腔对坯料进行约束,坯料放入模具之后,滑块快速下行闭合型腔,坯料几乎在封闭的空间内完成塑性变形,和外界空气的接触面积、接触时间都被限制。传统自由锻、开式热锻坯料完全暴露,表层持续和空气接触氧化;而闭式温挤压成型时,坯料大部分表面被模具内壁包裹,只有少量边缘位置短暂接触空气,氧化皮生成量明显变少。同时模具内部能配合少量润滑保护介质,在坯料表明产生一层薄膜,隔绝空气,进一步抑制表层元素流失。
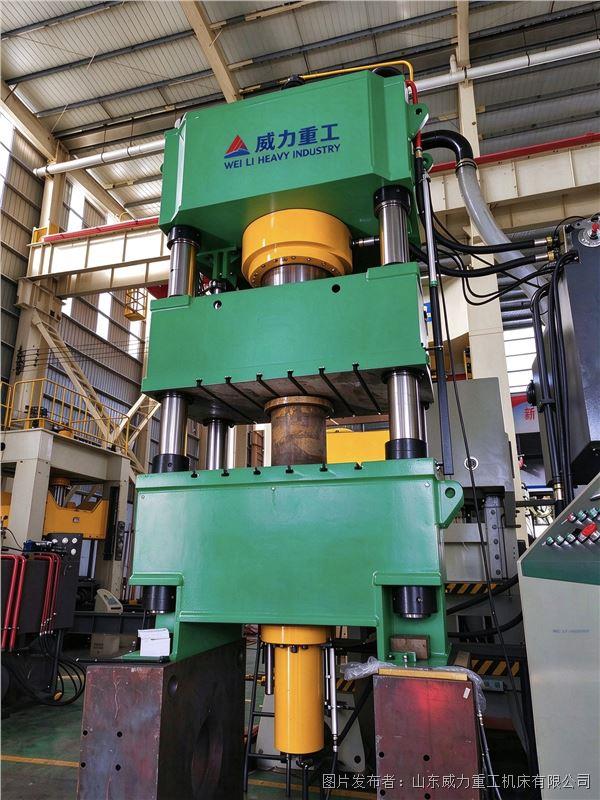
设备的控制管理系统也为稳定控温、减少氧化脱碳提供支撑。该液压机搭载PLC触摸屏控制管理系统,挤压动作的节奏可以精准设定,快速下行、低速工进、稳压保压、回程脱模分段可控。操作人能根据不同材质的坯料,调整挤压节拍,避免坯料在模具内长时间停留降温或者持续受热。针对铝合金、铜合金这类容易氧化的有色金属,稳定的工艺节拍能确保坯料在设定温度区间内完成成型,不会出现温度超标、保温超时的情况。配套的模具加热工装,还可以让模具保持和坯料接近的温度,避免坯料接触冷模具后局部骤冷,防止坯料局部温度异常带来的组织变化。
很多人会疑惑,温度降低之后,会不可能影响坯料成型效果?实际上温挤压刚好平衡了成型难度和表面上的质量。冷挤压变形抗力大,对设备吨位、模具强度要求极高,部分复杂锻件很难一次成型;高温热锻氧化脱碳问题突出,后续处理工序繁琐。温挤压工艺借助液压机稳定的压力输出,在适中温度下完成毛坯成型,锻件内部晶粒组织均匀,成品尺寸精度高,表面氧化皮少,脱碳层厚度能控制在很低的范围。对于有后续机加工要求的工件,更少的氧化皮意味着加工余量可以适当缩小,节省原材料,降低机加工刀具损耗。
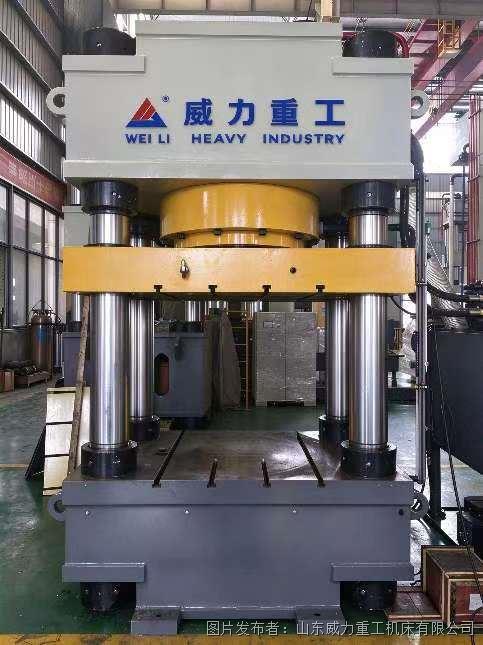
当然,想要持续控制氧化脱碳,除了设备本身,也需要配套合理的工艺管理。坯料加热方式、转移速度、模具润滑方案、车间环境都会影响最终效果。金属毛坯温挤压成型液压机只是成型载体,配合快速送料工装、密封式加热炉、专用高温润滑介质,整套工艺的优势才可以充分的发挥。对比传统热锻生产线,采用这套工艺的生产线,锻件表面缺陷率显而易见地下降,打磨、清理工序工作量减少,在多品种、中小批量精密有色金属锻件生产场景里,综合经济效益更突出。在当下汽车轻量化、新能源零部件对锻件表面上的质量、力学性能要求逐步的提升的背景下,温挤压成型方案,正在成为慢慢的变多锻造企业优化生产的基本工艺的选择。